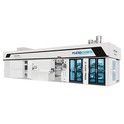
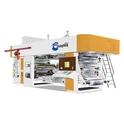
La mayor ventaja de laMáquina de impresión flexográfica de impresión centralradica en: la película está completamente adherida al cilindro de impresión central y ayuda a reducir la deformación del sustrato entre las unidades de impresión, lo que la hace muy adecuada para películas de PE, BOPP, CPP y otras películas de bolsas de plástico estirables. El registro es estable y la velocidad se puede ajustar sin desviación del registro. Lo siguiente se divide en ocho módulos: sustrato, tinta, rodillo serigráfico/placa de impresión, tensión e impresión, secado, registro, selección de procesos y prevención de defectos de calidad.

1.Tratamiento de sustrato y corona.
La energía superficial de la película virgen de PE/PP es muy baja, sólo 30-34 dinas/cm. La tinta no se puede mojar y se limpia fácilmente.
- Pre-tratamiento de corona de impresión, la energía superficial aumenta a 38-44 dinas/cm, detectada con un dinómetro.
- El efecto corona disminuirá; intente comenzar a imprimir lo antes posible después del tratamiento corona.
- El espesor común de la película es de 10 a 100 μm. Película fina de PE (< 20 μm) has extremely strong elasticity and is more sensitive to tension.
- Verifique la uniformidad del espesor de la película, la curvatura de los bordes y los bordes ondulados para evitar la desviación del material y la desviación del registro lateral.


2. Selección de tinta y control de viscosidad.
ParaMáquina de impresión flexográfica de impresión centralLa impresión en películas plásticas, la selección de tinta y el control de la viscosidad son fundamentales porque las películas plásticas no absorben agua. La tinta-a base de agua y la tinta LED UV son opciones comunes para las bolsas de plástico, mientras que los envases de alimentos a menudo requieren tinta de baja-migración.
- Tinta-a base de agua: tinta flexográfica tipo película-de PE/BOPP especial; La viscosidad de la copa Chuanan 3# se controla entre 13 y 22 s y se monitorea en tiempo real para evitar fluctuaciones de viscosidad que causen diferencias de color y espesores desiguales de la capa de tinta.
- La tensión superficial de la tinta debe ser de 7 a 10 dinas menor que la energía superficial de la película para garantizar la humectación y la extensión.
- Secuencia de registro: primero imprima tinta blanca para mejorar la cobertura, luego registre con colores; La viscosidad de la tinta debe controlarse adecuadamente para cada color para mantener una transferencia de tinta y una calidad de impresión consistentes.
- Tinta LED UV: tiene una velocidad de curado rápida, es adecuada para producción de alta-velocidad, no tiene residuos de solventes, pero requiere la misma potencia de la lámpara UV para garantizar un curado completo.
3. Selección de rodillos anilox, planchas de impresión y hojas de respaldo.

Para una prensa flexográfica de impresión central, la película de bolsa de plástico es un sustrato no-absorbente, por lo que la capa de tinta no debe ser demasiado gruesa. De lo contrario, puede ocurrir un secado incompleto y bloqueo.
- rodillos anilox: seleccione rodillos anilox cerámicos-de carga baja para evitar un volumen excesivo de tinta; para áreas sólidas y áreas grandes de color de fondo, utilice números de línea más bajos; para puntos de texto finos, utilice números de línea más altos.
- Planchas de impresión: Seleccione placas de resina fotosensible flexibles del espesor adecuado
- Hojas de respaldo: controle la dureza de la hoja de respaldo; Utilice hojas de respaldo más suaves para bloques de colores sólidos y hojas más duras para texto fino.
- Principio básico: Impresión con presión ligera (impresión de beso), transferencia de tinta completa de manera justa, no aplique mucha presión, ya que una presión fuerte estirará la película, expandirá los puntos y provocará un registro incorrecto.
4. Control de tensión del segmento
Aunque el cilindro central delMáquina de impresión flexográfica CIse fija con el sustrato, la sección de desenrollado, la sección de impresión y la tensión del devanado aún deben controlarse con precisión en segmentos para evitar que la película se estire y deforme, y para evitar un registro incorrecto durante la impresión.
- Utilice baja tensión para estabilizar el flujo de material, evitando que la película se alargue y provoque la deformación del patrón después del alargamiento.
- El desenrollado utiliza retroalimentación de diámetro + tensión de bucle cerrado-PID de rodillo flotante y la tensión en la sección de impresión se mantiene constante.
- Recomendaciones de temperatura y humedad del taller: 22 a 25 grados, humedad relativa: 50 a 60 %, para reducir la electricidad estática y la deformación de la película.
- Instale dispositivos de eliminación de estática, la producción de películas plásticas a alta velocidad es propensa a generar electricidad estática, lo que puede causar manchas de tinta, borrosidad y adherencia del bobinado.
5.Control de Registro
ElMáquina de impresión flexográfica de impresión centralutiliza un único cilindro de prensa central para todos los grupos de colores.
- La prensa flexográfica de impresión central puede lograr un registro estable de ±0,1 mm, adecuada para patrones multicolores-en bolsas de plástico y texto pequeño;
- Las marcas de registro se instalan de forma estandarizada, con seguimiento en bucle cerrado-en tiempo real-mediante fotoelectricidad;
- La temperatura de secado no debe ser demasiado alta, ya que una temperatura alta hará que la película plástica se encoja, lo que provocará una desviación en el registro del siguiente grupo de colores; Se adopta un método de secado con gradiente de temperatura para evitar el horneado a temperatura -alta- una sola vez.
 Panel de control
6.Configuración del sistema de secadora
Las películas de plástico no absorben agua. La humedad/monómeros sólo se pueden evaporar desde la superficie. Un secado insuficiente provocará que se pegue, se raye y se desalinee el color durante el bobinado.
- Tinta-a base de agua: secado combinado con aire caliente + infrarrojos, utilizando un gradiente de aumento de temperatura, de temperatura baja a alta, evitando estrictamente el calentamiento repentino para evitar la contracción térmica de la película.
- Curado UV LED: hacer coincidir la potencia de la lámpara con la velocidad de la máquina para garantizar el curado completo de la capa de tinta.
- El cilindro de impresión central está equipado con-canales de agua de refrigeración integrados para mantener el tambor CI a una temperatura constante y evitar la deformación térmica de la película.
- Cada grupo de colores se seca completamente antes de pasar al siguiente grupo de colores.
7.Control de placa
- La precisión del registro de laPrensa flexográfica de impresión centralalcance de escaneo ±0,1 mm, adecuado para bolsas de plástico multicolor-; el modelo totalmente servo tiene mejor estabilidad en el cambio de velocidad, registro de aceleración y desaceleración, y menos hojas de desperdicio.
- Sistema de alineación automática + monitoreo de imágenes estáticas, seguimiento en tiempo real-de marcas de registro.
- Nota: Aunque no hay estiramiento entre grupos de colores, la desviación del rollo, el espesor desigual de la película y los cambios de temperatura seguirán causando desviaciones del registro longitudinal.
8.Post-procesamiento y embolsado-fabricación de compatibilidad y control de calidad
- Productos de impresión internos: después de la impresión, se combinan y es necesario probar la resistencia al pelado del compuesto; la tinta no debe afectar la fuerza de unión del compuesto; Para productos impresos en superficie-, se recomienda aplicar una capa brillante para mejorar la resistencia a los rayones.
- Elementos de inspección: error de registro, densidad del color, adhesión (prueba de cinta), resistencia a la abrasión, disolvente residual (para bolsas de alimentos), prueba anti-adhesión.
- Archivos de pre-impresión: para la impresión flexográfica, se debe realizar una compensación de puntos; para líneas finas y caracteres pequeños, trate de evitar que sean demasiado pequeños, considerando las características de expansión de los puntos flexográficos.


9. Defectos de impresión comunes en bolsas de plástico y contramedidas
- Manchas y descamación de tinta: valor dyna insuficiente, falla de la corona, falta de coincidencia de tinta, secado incompleto
- fluctuación de registro: fluctuación de tensión, estiramiento de la película, temperatura de secado excesiva
- Corrección de tinta, caracteres borrosos: presión excesiva, carga excesiva en el rodillo de malla, selección incorrecta de la almohadilla
- Adherencia durante el bobinado: capa de tinta demasiado espesa, secado insuficiente, tensión excesiva del bobinado
- Defectos puntuales de estática: falta de dispositivo de eliminación de estática, humedad demasiado baja en el taller


Preguntas frecuentes
Q1:¿Qué tipos de tinta se pueden utilizar en una impresión central?CI¿Máquina de impresión flexográfica?
R1: La máquina admite tintas a base de agua-, tintas a base de solventes-, tintas UV convencionales y tintas LED UV.
Q2:¿Cuál es la precisión de registro de una prensa flexográfica de impresión central?
A2: La precisión del registro suele ser de ±0,1 mm. Ciertos modelos-de gama alta ofrecen una precisión aún mayor en condiciones de producción estables. El rendimiento de registro real se ve afectado por múltiples factores: tipo de sustrato, espesor del sustrato, velocidad de impresión, control de tensión, sistema servo, montaje de la placa y entorno operativo. Para sustratos de películas como PE, BOPP y PET, el control de tensión de bucle cerrado-y los sistemas de servoaccionamiento son fundamentales para mantener la estabilidad.
P3: ¿Cómo controla la máquina la tensión del sustrato?
A3:Cuenta con control de tensión segmentado con ajuste de retroalimentación de bucle cerrado-para un transporte estable de la banda, lo que ayuda a mantener una tensión constante y reducir las arrugas, el estiramiento y la desviación del registro.
Q4:¿Cuáles son las diferencias entre unprensa flexográficay una imprenta calcográfica?
R4: Una prensa flexográfica utiliza placas de relieve flexibles y rodillos anilox para transferir tinta, mientras que una prensa calcográfica utiliza cilindros grabados. La impresión flexográfica es más flexible para diferentes sustratos y tiradas de producción más cortas, mientras que la impresión calcográfica se utiliza comúnmente para trabajos de gran-volumen que requieren una calidad de impresión detallada y consistente.
P5: ¿Ofrecen servicios de instalación y puesta en marcha?
A5: Changhong suministra servicios de instalación, puesta en servicio y capacitación de operadores. Una vez que la máquina llega a la fábrica del cliente, brindamos asistencia en el sitio-orientación, puesta en servicio e impresión de prueba para garantizar el funcionamiento competente del equipo.
Resumen
La lógica central deMáquina de impresión flexográfica de impresión centralpara imprimir bolsas de plástico: baja tensión para una alimentación estable del material, cumplimiento del valor dieléctrico de corona estándar, tinta específica para película-, impresión por contacto suave-prensa y secado con gradiente de temperatura constante. El cilindro de impresión central ayuda a minimizar los errores de registro acumulativos durante la impresión multicolor-y es adecuado para la impresión a gran-escala y alta-velocidad de bolsas de compras de material PE, BOPP, bolsas de embalaje de alimentos y bolsas de plástico de uso diario-. Changhong Machinery ofrece máquinas de impresión flexográfica de impresión central de alta-calidad para envases flexibles. Contáctenos para discutir sus requisitos de impresión.